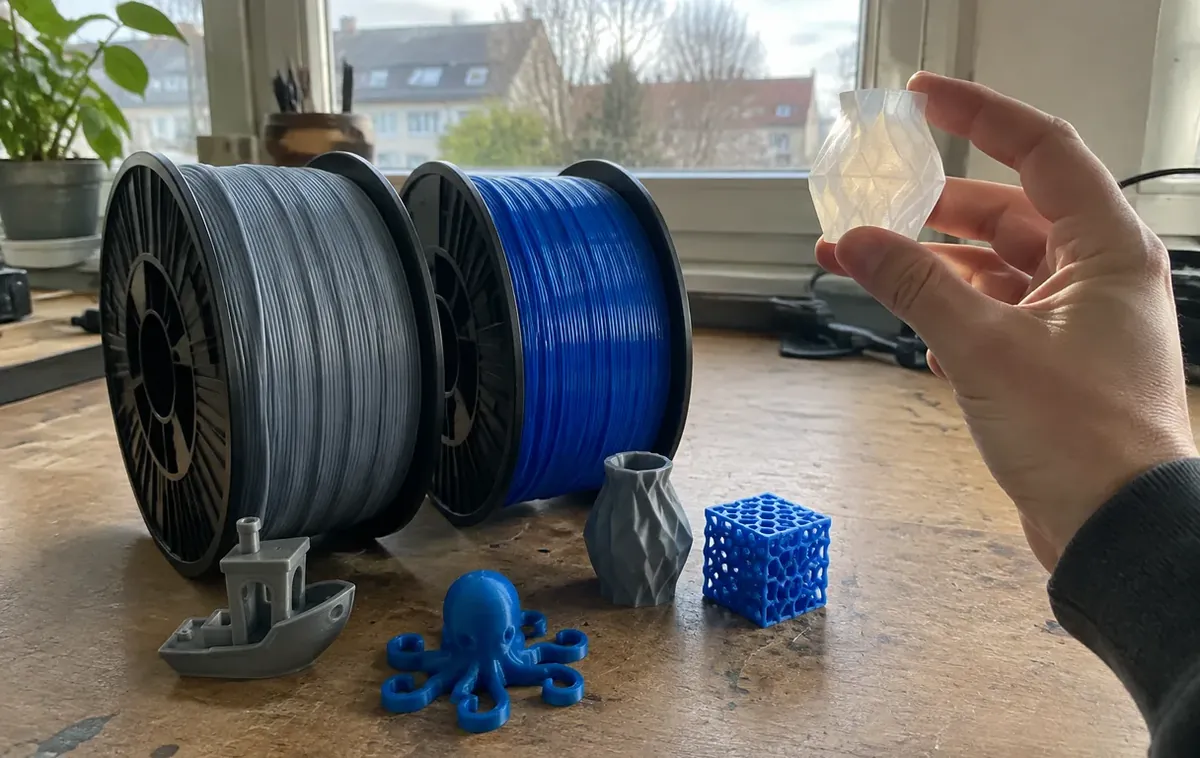
Kurz gesagt:
PLA ist das einfachste Filament: niedrige Temperaturen, wenig Verzug, saubere Oberflächen. Es wird aber laut Prusa schon über 60 °C weich und taugt nicht für Teile im Auto oder in der Sonne.
PETG druckt etwas heißer, zieht leichter Fäden und haftet sehr stark am Druckbett. Dafür ist es zäher und hält mehr Wärme aus. Für Einsteiger PLA, für Gebrauchsteile oft PETG.
Meine ersten hundert Drucke waren alle aus PLA. Halterungen, Kabelclips, kleine Figuren. Dann habe ich eine Handyhalterung fürs Auto gedruckt und nach einem warmen Nachmittag eine verbogene Skulptur vom Armaturenbrett geholt. Das war der Moment, in dem ich mich ernsthaft mit PETG beschäftigt habe.
Beide Materialien sind die meistgenutzten Filamente für Drucker im Hausgebrauch. In diesem Ratgeber vergleiche ich sie nach den Angaben aus der Wissensdatenbank von Prusa und erkläre dir, wann sich welches lohnt und wie du die typischen Probleme beim Druck vermeidest.
PLA: das Einsteigermaterial
PLA lässt sich auf fast jedem Drucker ohne geschlossenes Gehäuse verarbeiten. Prusa empfiehlt in seinem PLA-Artikel 215 °C für die erste Schicht, 210 °C für die weiteren Schichten und ein Druckbett mit etwa 60 °C. Glattes oder satiniertes PEI haftet dabei am besten. PLA verzieht sich kaum, liefert scharfe Details und riecht beim Drucken fast nicht.
Die Schwäche ist die Wärme. Laut Prusa wird PLA über 60 °C weich und ist deshalb für Teile ungeeignet, die Hitze ausgesetzt sind. Ein Auto im Sommer, ein Fensterbrett in der Mittagssonne oder die Nähe eines Heizkörpers reichen schon, damit sich Teile verformen.
PETG: robuster, aber eigenwilliger
PETG ist mit dem Material von Getränkeflaschen verwandt. Prusa nennt im PETG-Artikel 230 °C für die erste Schicht, 240 °C für die weiteren und ein Druckbett mit 85 bis 90 °C. Es ist zäher als PLA, bricht weniger schnell und hält mehr Wärme aus. Sekundärquellen wie All3DP nennen für den Glasübergang von PETG etwa 75 bis 85 °C, bei PLA 55 bis 60 °C.
Dafür hat PETG zwei Eigenheiten. Erstens haftet es extrem stark am Druckbett. Prusa rät ausdrücklich davon ab, PETG direkt auf glattem PEI zu drucken, weil sich das Teil sonst nicht mehr lösen lässt und die Oberfläche beschädigt werden kann. Empfohlen sind texturierte oder satinierte Platten, auf glattem PEI nur mit Klebestift als Trennschicht. Zweitens zieht PETG gern feine Fäden zwischen den Teilen, das sogenannte Stringing.
Stringing bei PETG reduzieren
- Den Rückzug des Filaments (Retraction) schrittweise erhöhen.
- Die Düsentemperatur in kleinen Schritten senken.
- Die Bauteilkühlung etwas stärker einstellen.
- Einen Testdruck mit zwei Türmchen machen und die Werte vergleichen.
Diese drei Stellschrauben nennt auch Prusa. Bei mir hat schon eine etwas niedrigere Temperatur einen großen Unterschied gemacht.
| Eigenschaft | PLA | PETG |
|---|---|---|
| Düse laut Prusa | 210 bis 215 °C | 230 bis 240 °C |
| Druckbett laut Prusa | etwa 60 °C | 85 bis 90 °C |
| Wärmebeständigkeit | weich über 60 °C | deutlich höher |
| Haftung | gut auf PEI | sehr stark, Trennschicht auf glattem PEI |
| Fadenziehen | wenig | häufiger |
| Einsatz | Deko, Modelle, Prototypen | Halterungen, Gebrauchsteile, draußen |
So entscheide ich je nach Projekt
Bei mir läuft die Wahl meist über eine einzige Frage: Wo wird das Teil später stehen? Eine Figur für das Regal, ein Gehäuse-Prototyp oder ein Ersatzknopf für die Schublade bekommen PLA. Alles, was im Auto liegt, auf dem Balkon steht, sich beim Benutzen biegt oder an einem warmen Gerät sitzt, bekommt PETG. Ein Wandhalter für das Fahrrad, eine Clip-Halterung für den Gartenschlauch oder eine Abdeckung für die Werkbank sind typische PETG-Kandidaten.
Optisch unterscheiden sich die beiden ebenfalls. PLA gibt es in sehr vielen Farben und Effekten, von matt bis seidig glänzend. PETG wirkt meist leicht glänzend und ist in transparenten Varianten erhältlich, was für Lampenschirme oder Sichtfenster praktisch ist. Wer Teile nach dem Druck schleifen oder lackieren will, kommt mit PLA meist leichter zurecht, weil es sich gleichmäßiger bearbeiten lässt.
Und was ist mit Lebensmitteln?
Beide Materialien gelten als Rohstoff als unbedenklich. Prusa rät trotzdem davon ab, Geschirr oder Behälter für Lebensmittel zu drucken. Der Grund sind die Rillen zwischen den Schichten, in denen sich Bakterien halten können, dazu mögliche Abriebe aus der Düse. Wer es trotzdem probieren will, braucht laut Prusa eine Edelstahldüse und eine lebensmittelechte Versiegelung. Für Ausstechformen, die nur kurz Kontakt haben, ist das Risiko geringer, für Trinkbecher würde ich es lassen.
Für mich ist PLA nach wie vor das Material für neun von zehn Drucken. Es ist günstig, verzeiht viel und sieht gut aus. PETG nehme ich für alles, was ins Auto, nach draußen oder unter Spannung kommt. Wer beides im Regal hat, ist für fast alle Projekte gerüstet, ohne gleich auf schwierigere Materialien umsteigen zu müssen.
Typische Fehler
- PLA-Teile für das Auto oder die Fensterbank drucken.
- PETG auf glattem PEI ohne Trennschicht drucken.
- Bei PETG die gleiche Temperatur wie bei PLA einstellen.
- Stringing mit immer höheren Temperaturen bekämpfen statt mit mehr Rückzug.
- Trinkgefäße drucken und für lebensmittelsicher halten.
Wenn du gerade einen Drucker suchst, findest du in meiner Übersicht der besten 3D-Drucker Modelle, die PLA und PETG zuverlässig verarbeiten. Für größere Projekte und mehr Materialien lohnt sich ein Blick in die Liste der 3D-Drucker für Profis. Wie das Druckverfahren grundsätzlich funktioniert, erklärt Wikipedia.
Meine Checkliste
- Einsatzort des Teils geklärt: warm oder nicht
- PLA für Modelle, PETG für Gebrauchsteile
- Temperaturen nach Herstellerangabe eingestellt
- Für PETG texturierte Platte oder Trennschicht
- Retraction für PETG angepasst
- Keine Lebensmittelbehälter ohne Versiegelung
Häufige Fragen
Ist PETG stabiler als PLA?
PETG ist zäher und bricht weniger schnell. PLA ist dafür steifer und lässt sich präziser drucken. Für Gebrauchsteile ist PETG meist die bessere Wahl.
Was ist besser für Anfänger?
PLA. Es druckt bei niedrigen Temperaturen, verzieht sich kaum und verzeiht Fehler bei der Einstellung.
Kann ich PETG auf jedem Drucker verarbeiten?
Auf den meisten aktuellen Druckern ja. Die Düse muss etwa 240 °C schaffen und das Druckbett 85 bis 90 °C. Bei älteren Geräten lohnt vorher ein Blick ins Datenblatt, ob die Düse dauerhaft so heiß werden darf.
Ist PLA oder PETG lebensmittelecht?
Für den dauerhaften Einsatz mit Lebensmitteln würde ich beide nicht nehmen. Das Material selbst gilt als unbedenklich, aber in den feinen Schichtrillen gedruckter Teile halten sich Bakterien, die sich kaum herausspülen lassen. Davon rät auch Prusa ab.
Warum zieht mein PETG Fäden?
Meist ist die Temperatur zu hoch oder der Rückzug zu gering. Senke die Temperatur und erhöhe die Retraction in kleinen Schritten.
Mein Fazit
PLA ist das richtige Filament für den Einstieg, für Modelle und für alles, was nicht warm wird. PETG ist robuster, hält mehr Wärme aus und eignet sich für Gebrauchsteile.
Mit den Temperaturen von Prusa und einer passenden Druckplatte gelingen dir beide Materialien. Am besten hast du einfach beide im Regal.